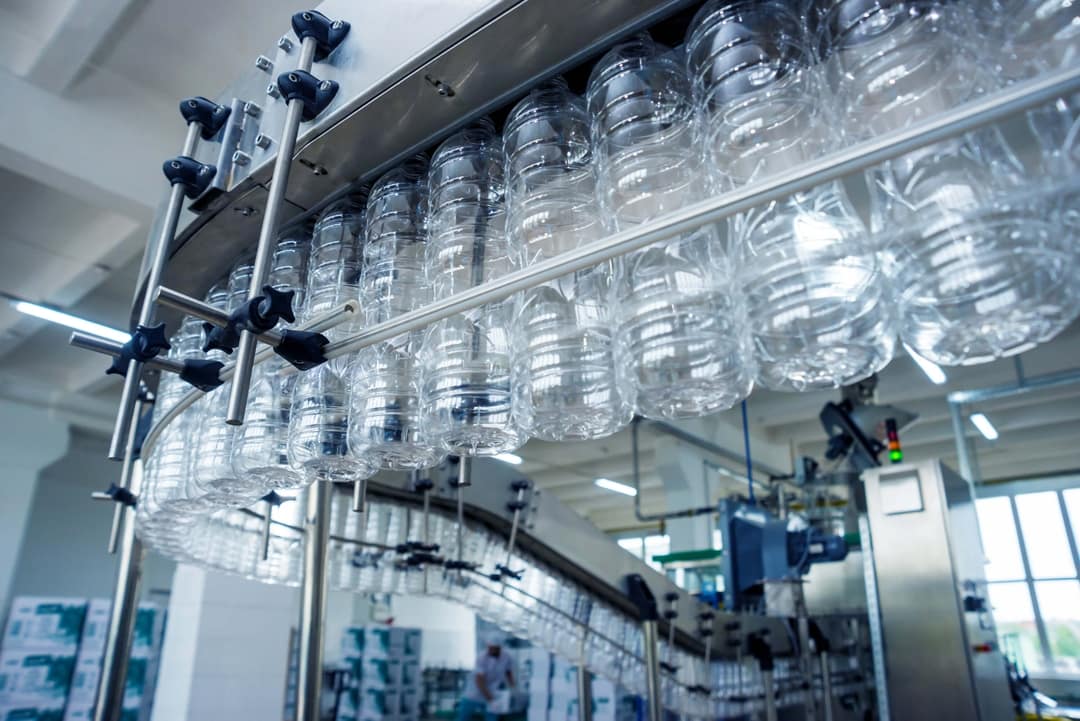
Sopro de garrafas de PET. Duas pressões e ar que entra na garrafa.
Os recipientes de PET são normalmente moldados por sopro em duas etapas: um pré-sopro a cerca de 5 a 7 bar e um sopro a cerca de 20 a 30 bar, com o ar injetado através do gargalo, de acordo com a patente norte-americana n.º 9.969.118 (2018). Ultra Controlo fabrica secadores por adsorção ULTRADRY e secadores refrigerados ULTRASEC, que a sua brochura indica como sendo destinados à embalagem; o ULTRASEC também é indicado para plásticos.
Pré-insuflação, geralmente cerca de, de acordo com a patente norte-americana n.º 9 969 118 (2018)
02
20–30bar
Sopro, geralmente em torno de, de acordo com a mesma patente
03
30–40bar
Etapa final num processo de PET, de acordo com a patente norte-americana n.º 11 028 221 (2021)
Para onde vai o ar
Como o ar dá forma à garrafa.
Duas patentes norte-americanas, um guia do governo britânico destinado aos transformadores de plásticos e o manual de referência do Departamento de Energia dos EUA descrevem o ar de insuflação e os seus custos.
Pré-forma
Aquecido e, em seguida, soprado pelo gargalo
A pré-forma é aquecida acima da temperatura de transição vítrea do material, colocada num molde e soprada através do gargalo com um fluido sob pressão, geralmente ar.
Passo 1
Pré-sopro
Baixa pressão, geralmente entre 5 e 7 bar; por si só, não é suficiente para pressionar o material de forma adequada contra a parede do molde.
Passo 2
Golpe
Alta pressão, geralmente entre 20 e 30 bar; o próprio processo descrito na patente de 2018 utiliza uma pressão de insuflação de 15 bar ou mais.
Outros processos
4 a 10 e, em seguida, 30 a 40 bar
Na patente norte-americana n.º 11 028 221 (2021), é previsto um pré-sopragem a uma pressão de 4 a 10 bar durante 0,15 a 0,6 s e uma sopragem final a uma pressão de 30 a 40 bar durante 0,3 a 2 s.
Energia
Um fator de produção dispendioso
Um guia do governo britânico de 1999 referia-se ao ar utilizado no moldagem por sopro como um fator de produção extremamente dispendioso e aconselhava que a pressão fosse ajustada ao mínimo necessário para garantir o desempenho da máquina e a qualidade do produto.
Compressão
Várias fases
O manual de referência do DOE refere que são utilizadas várias fases de compressão, quer para melhorar a eficiência a uma determinada pressão, quer para atingir pressões mais elevadas.
Fontes: Patente dos EUA n.º 9.969.118 B2 (2018) e Patente dos EUA n.º 11.028.221 B2 (2021), Google Patents; Programa de Melhores Práticas de Eficiência Energética do Reino Unido, Guia de Boas Práticas n.º 292, «Energia no processamento de plásticos» (1999); Departamento de Energia dos EUA (DOE) e Manual de Referência do Compressed Air Challenge (2016), Secção 1.
Ar na garrafa
O ar que sai entra em contacto com o interior do recipiente.
No moldagem por sopro, o ar é injetado diretamente na pré-forma, pelo que a sua qualidade é uma questão que diz respeito ao produto.
Contacto
Ar injetado na peça em bruto
A pré-forma ou recipiente intermédio é soprada através do gargalo com um fluido sob pressão, geralmente ar, para pressionar o material contra a parede do molde.
Fonte: Patente dos EUA n.º 9.969.118 B2 (2018), antecedentes.
Escolha
Avalie o risco de contaminação
Antes de escolher um compressor sem lubrificante ou com injeção de lubrificante, deve-se analisar cuidadosamente a utilização final específica, incluindo o risco e o custo da contaminação do produto.
Fonte: Compressed Air Challenge, Ficha Informativa n.º 1 (maio de 2026).
Percursos
Ar sem lubrificante, de duas formas
É possível produzir ar sem lubrificante com compressores sem lubrificante ou com compressores com injeção de lubrificante que disponham de equipamento adicional de separação e filtração.
Fonte: Compressed Air Challenge, Ficha Informativa n.º 1 (maio de 2026).
Nenhuma das patentes estabelece uma pressão única para todas as linhas de PET. Fontes: Google Patents; Compressed Air Challenge (2026).
O que fornecemos
Ar seco para a linha, armazenamento para a pressão.
A brochura « Ultra Controlo » associa os produtos ULTRADRY e ULTRASEC às embalagens e o ULTRASEC aos plásticos. Os reservatórios de ar constituem uma linha geral; o catálogo não menciona especificamente o moldagem por sopro de PET.
Fontes: Catálogo « Ultra Controlo Industrial 2026», pp. 17 e 21; brochura industrial « Ultra Controlo »; ficha técnica do ULTRADRY.
Um único fornecedor. Fabricado e com assistência técnica em Portugal.
Ultra Controlo é um fabricante português de sistemas de ar comprimido, vácuo e gases técnicos, com 40 anos de experiência. Concebemos, montamos e testamos os nossos próprios compressores, secadores e torres de carvão em Portugal, e fornecemos e prestamos assistência a cinco marcas parceiras.
As nossas próprias linhas
ULTRASCREW compressores, secadores ULTRASEC e ULTRADRY e torres de carvão ativado ULTRAK.
Manutenção preventiva e corretiva, peças sobressalentes originais e assistência de emergência, prestadas pela nossa própria empresa equipa.
Fonte: Catálogo Industrial 2026 da Ultra Controlo , pp. 3, 10, 16, 17 e 22.
Perguntas
Sopro de garrafas de PET: perguntas e respostas.
Que pressão é utilizada no moldagem por sopro de garrafas de PET?
A patente norte-americana n.º 9 969 118 (2018) indica uma pré-insuflação geralmente a cerca de 5 a 7 bar e uma insuflação geralmente a cerca de 20 a 30 bar; a descrição da patente norte-americana n.º 11 028 221 (2021) indica 4 a 10 bar e 30 a 40 bar para o seu processo.
É possível reduzir a pressão de sopro?
Um guia de boas práticas do governo britânico de 1999 destinado aos transformadores de plásticos, elaborado em colaboração com a Federação Britânica de Plásticos, recomendava verificar se a pressão de moldagem por sopro estava ajustada ao nível mínimo necessário para garantir o desempenho da máquina e a qualidade do produto.
O processo de sopro de PET requer ar isento de óleo?
O ar é injetado diretamente na pré-forma. A ficha informativa n.º 1 do Compressed Air Challenge (maio de 2026) refere que o ar sem lubrificante pode provir de compressores sem lubrificante ou de compressores com injeção de lubrificante, desde que sejam submetidos a processos adicionais de separação e filtração, ponderando-se o risco e o custo da contaminação do produto.
Por que razão os compressores de alta pressão utilizam vários estágios?
O manual de referência sobre ar comprimido do Departamento de Energia dos EUA (2016) refere, na sua descrição dos compressores de múltiplos estágios, que estes são utilizados quer para melhorar a eficiência a uma determinada pressão, quer para atingir pressões mais elevadas.
O que é que a Ultra Controlo fornece para o processo de sopro de PET?
A sua brochura apresenta o secador por adsorção ULTRADRY, com uma pressão de funcionamento indicada na ficha técnica de 4 a 16 bar g, e o secador refrigerado ULTRASEC para embalagens, sendo que o ULTRASEC também se destina a plásticos; o seu catálogo inclui reservatórios de ar de 11 a 48 bar, uma linha geral que não especifica ser para PET.